


Saķepināto neodīma magnētu sagatavo, izejvielas izkausējot vakuumā vai inertā atmosfērā indukcijas kausēšanas krāsnī, pēc tam apstrādājot sloksnes ritentiņā un atdzesējot, veidojot Nd-Fe-B sakausējuma sloksni. Sakausējuma sloksnes tiek sasmalcinātas, veidojot smalku pulveri ar vairāku mikronu diametru. Pēc tam smalkais pulveris tiek saspiests orientējošā magnētiskajā laukā un saķepināts blīvos ķermeņos. Pēc tam korpusi tiek apstrādāti noteiktās formās, apstrādāti ar virsmu un magnetizēti.
Svēršana
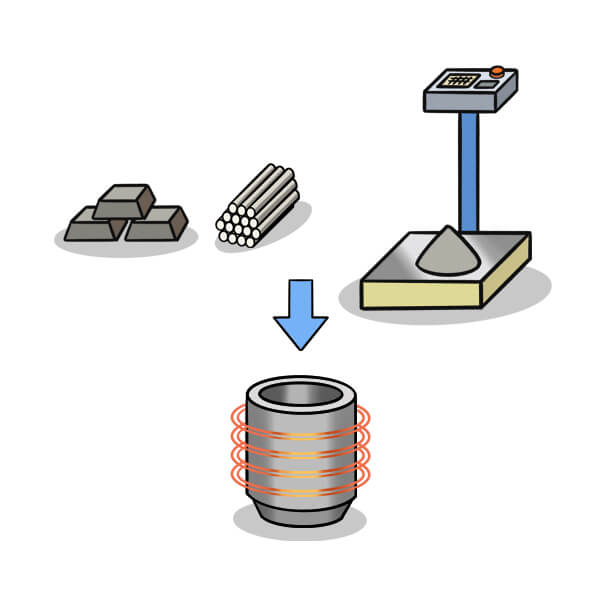
Kvalificētu izejvielu svēršana ir tieši saistīta ar magnētu sastāva precizitāti. Tīrība jeb izejviela un ķīmiskā sastāva stabilitāte ir produkta kvalitātes pamats. Saķepināts neodīma magnēts izmaksu apsvērumu dēļ parasti izvēlas retzemju sakausējumu, piemēram, praseodīma-neodīma Pr-Nd mischmetālu, lantāna-cērija La-Ce sakausējumu un disprozija dzelzs krāsvielu-Fe sakausējumu. Elements ar augstu kušanas temperatūru boru, molibdēnu vai niobiju tiek pievienots dzelzs sakausējuma veidā. Rūsas slānis, iekļaušana, oksīds un netīrumi uz izejmateriāla virsmas jānoņem ar mikrostrūklas mašīnu. Turklāt izejmateriālam jābūt piemērota izmēra, lai nodrošinātu efektivitāti turpmākajā kausēšanas procesā. Neodīmam ir zems tvaika spiediens un aktīvās ķīmiskās īpašības, tad retzemju metāliem kausēšanas procesā ir zināms iztvaikošanas un oksidācijas zudums, tāpēc saķepināta neodīma magnēta svēršanas procesā jāapsver iespēja pievienot papildu retzemju metālu, lai nodrošinātu magnēta sastāva precizitāti.
Kausēšana un sloksņu liešana

Kausēšana un sloksnes liešana ir ļoti svarīga sastāvam, kristāliskajam stāvoklim un fāzes sadalījumam, tādējādi ietekmējot turpmāko procesu un magnētisko veiktspēju. Izejvielas tiek uzkarsētas līdz kausējumam, izmantojot vidējas un zemas frekvences indukcijas kausēšanu vakuumā vai inertā atmosfērā. Liešanu var apstrādāt, kad sakausējuma kausējuma rezultātā notiek homogenizācija, izplūde un izdedžu veidošanās. Labai liešanas lietņu mikrostruktūrai jābūt ar labi izaugušiem un smalka izmēra kolonnveida kristāliem, tad ar Nd bagātai fāzei vajadzētu izplatīties gar graudu robežu. Turklāt lietajā lietņu mikrostruktūrā nedrīkst būt -Fe fāzes. Re-Fe fāzes diagramma norāda, ka retzemju trīskāršais sakausējums lēnas dzesēšanas laikā neizbēgami rada -Fe fāzi. Telpas temperatūras -Fe fāzes mīkstās magnētiskās īpašības nopietni sabojās magnēta magnētisko veiktspēju, tāpēc tās ir jānovērš ar strauju dzesēšanu. Lai apmierinātu vēlamo ātrās dzesēšanas efektu, lai kavētu -Fe fāzes ražošanu, Showa Denko KK izstrādāja sloksnes liešanas tehnoloģiju un drīz kļuva par parastu tehnoloģiju nozarē. Vienmērīgs Nd bagātās fāzes sadalījums un inhibējošā iedarbība uz -Fe fāzi var efektīvi samazināt kopējo retzemju saturu, kas ir labvēlīgs augstas veiktspējas magnēta ražošanai un izmaksu samazināšanai.
Ūdeņraža dekrepitācija

Retzemju metālu, sakausējumu vai intermetālisku savienojumu hidrogenēšanas izturēšanās un hidrīda fizikāli ķīmiskās īpašības vienmēr ir bijušas svarīgs retzemju metālu lietojuma jautājums. Nd-Fe-B sakausējuma lietņiem ir arī ļoti spēcīga hidrogenēšanas tendence. Ūdeņraža atomi nonāk intersticiālajā vietā starp intermetālisko savienojumu galveno fāzi un Nd bagāto graudu robežfāzi un veido intersticiālu savienojumu. Tad starpatomiskais attālums palielinājās un režģa tilpums paplašinājās. Iegūtais iekšējais spriegums radīs graudu robežas plaisāšanu (starpgranulu lūzumu), kristāla lūzumu (transkristālisku lūzumu) vai kaļamu lūzumu. Šī dekrepitācija notiek ar sprakšķēšanu, un tāpēc to sauc par ūdeņraža dekrepitāciju. Saķepināta neodīma magnēta ūdeņraža dekrepitācijas process tiek saukts arī par HD procesu. Graudu robežas plaisāšana un kristāla lūzums, kas radās ūdeņraža dekrepitācijas procesā, padarīja Nd-Fe-B kārtu pulveri ļoti trauslu un ļoti izdevīgu turpmākajā strūklas frēzēšanas procesā. Papildus strūklas frēzēšanas procesa efektivitātes uzlabošanai ūdeņraža dekrepitācijas process ir arī labvēlīgs, lai pielāgotu smalkā pulvera vidējo pulvera izmēru.
Strūklas frēzēšana

Strūklas frēzēšana ir izrādījusies vispraktiskākais un efektīvākais risinājums pulvera procesā. Strūklas frēzēšana, izmantojot liela ātruma inertas gāzes strūklu, lai paātrinātu rupju pulveri līdz virsskaņas ātrumam un pulvera triecienu vienam otram. Pulvera procesa galvenais mērķis ir atrast atbilstošu vidējo daļiņu izmēru un daļiņu izmēru sadalījumu. Iepriekšminēto pazīmju atšķirībai piemīt dažādas makroskopiskās skalas īpašības, kas tieši ietekmē pulvera pildījumu, orientāciju, sablīvēšanu, noformēšanu un saķepināšanas procesā radīto mikrostruktūru, pēc tam jūtīgi ietekmējot saķepinātā neodīma magnēta magnētisko veiktspēju, mehāniskās īpašības, termoelektriskumu un ķīmisko stabilitāti. Ideālā mikrostruktūra ir smalka un viendabīga galvenās fāzes graudainība, ko ieskauj gluda un plāna papildu fāze. Turklāt galvenās fāzes graudu viegli magnetizācijas virziens ir jāizvieto pēc iespējas konsekventāk orientācijas virzienā. Tukšumi, lieli graudi vai mīksta magnētiskā fāze ievērojami samazinās iekšējo koercivitāti. Demagnetizācijas līknes remanence un kvadrātiskums vienlaikus samazināsies, kamēr graudu viegli magnetizācijas virziens novirzīsies no orientācijas virziena. Tādējādi sakausējumi jāsasmalcina līdz vienkristāla daļiņām, kuru diametrs ir no 3 līdz 5 mikroniem.
Blīvēšana

Magnētiskā lauka orientācijas blīvēšana ir paredzēta, lai izmantotu mijiedarbību starp magnētisko pulveri un ārējo magnētisko lauku, lai izlīdzinātu pulveri pa vieglo magnetizācijas virzienu un saskaņotu to ar galīgo magnetizācijas virzienu. Magnētiskā lauka orientācijas blīvēšana ir visizplatītākais veids anizotropā magnēta ražošanai. Iepriekšējā strūklas frēzēšanas procesā Nd-Fe-B sakausējums ir sasmalcināts monokristāla daļiņās. Viena kristāla daļiņa ir vieniāla anizotropija, un katrai no tām ir tikai viens viegls magnetizācijas virziens. Magnētiskais pulveris pārveidosies par vienu domēnu no vairāku domēnu ārējā magnētiskā lauka iedarbībā pēc tam, kad tas būs brīvi iepildīts veidnē, pēc tam noregulēs tā vieglās magnetizācijas virzienu c-ass, lai tas atbilstu ārējā magnētiskā lauka virzienam, rotējot vai pārvietojot. Sakausējuma pulvera C-ass būtībā saglabāja izkārtojuma statusu blīvēšanas procesa laikā. Sablīvētajām daļām pirms demontāžas jāveic demagnetizācijas apstrāde. Blietēšanas procesa svarīgākais rādītājs ir orientācijas pakāpe. Saķepināto neodīma magnētu orientācijas pakāpi nosaka dažādi faktori, tostarp orientācijas magnētiskā lauka stiprums, daļiņu izmērs, šķietamais blīvums, blīvēšanas metode, blīvēšanas spiediens utt.
Saķepināšana

Saspiestās daļas blīvums var sasniegt vairāk nekā 95% no teorētiskā blīvuma pēc apstrādāta saķepināšanas procesa augstā vakuumā vai tīrā inertā atmosfērā. Līdz ar to tukšumi saķepinātajā neodīma magnētā ir aizvērti, kas nodrošināja magnētiskās plūsmas blīvuma un ķīmiskās stabilitātes vienmērīgumu. Tā kā saķepināto neodīma magnētu pastāvīgās magnētiskās īpašības ir cieši saistītas ar to pašu mikrostruktūru, termiskā apstrāde pēc saķepināšanas procesa ir arī būtiska, lai pielāgotu magnētisko veiktspēju, īpaši raksturīgo koercivitāti. Ar Nd bagātā graudu robežfāze kalpo kā šķidrā fāze, kas spēj veicināt saķepināšanas reakciju un atjaunot galvenās fāzes grauda virsmas defektus. Neodīma magnēta saķepināšanas temperatūra parasti svārstās no 1050 līdz 1180 grādiem pēc Celsija. Pārmērīga temperatūra novedīs pie graudu augšanas un iekšējās koercivitātes samazināšanās. Lai iegūtu ideālu iekšējo koercivitāti, demagnetizācijas līknes taisnumu un augstas temperatūras neatgriezeniskus zudumus, saķepinātajam neodīma magnētam parasti ir jāapstrādā divpakāpju rūdīšanas termiskā apstrāde 900 un 500 grādos pēc Celsija.
Mehāniskā apstrāde

Papildus parastajai formai ar mērenu izmēru, saķepinātam neodīma magnētam ir grūti vienā reizē tieši sasniegt vajadzīgo formu un izmēru precizitāti magnētiskā lauka orientācijas blīvēšanas procesa tehnisko ierobežojumu dēļ, tāpēc apstrāde ir neizbēgams process neodīma magnētam. . Kā tipisks metālkeramikas materiāls, saķepinātais neodīma magnēts ir ļoti ciets un trausls, tad tā apstrādes procesā var izmantot tikai griešanu, urbšanu un slīpēšanu, izmantojot parastās apstrādes tehnoloģijas. Asmens griešanai parasti izmanto asmeni ar dimanta pārklājumu vai CBN pārklājumu. Stiepļu griešana un lāzergriešana ir labi piemērotas īpašas formas magnēta apstrādei, taču tikmēr tiek apsūdzēti par zemu ražošanas efektivitāti un augstām apstrādes izmaksām. Saķepināta neodīma magnēta urbšanas procesā galvenokārt izmanto dimantu un lāzeru. Trepanēšanas process ir jāizvēlas, ja gredzena magnēta iekšējais caurums ir lielāks par 4 mm. Kā trepanēšanas procesa blakusproduktu trepanēto serdi var izmantot cita piemērota mazāka magnēta ražošanai, tādējādi ievērojami uzlabojot materiāla izmantošanas koeficientu. Slīpripa kopēšanas slīpēšanai tiek ražota, pamatojoties uz slīpēšanas virsmu.
Virsmas apstrāde

Virsmas aizsargapstrāde ir nepieciešama procedūra neodīma magnētam, īpaši saķepinātajam neodīma magnētam. Saķepinātajam neodīma magnētam ir daudzfāzu mikrostruktūra, un tas sastāv no Nd2Fe14B galvenā fāze, ar Nd bagāta fāze un ar B bagāta fāze. Nd bagātajai fāzei ir ļoti spēcīga oksidēšanās tendence, un tā veidos primāro akumulatoru ar galveno fāzi mitrā vidē. Neliels daudzums aizvietojošo elementu spēj uzlabot magnētu ķīmisko stabilitāti, taču tas ir uz magnētiskās veiktspējas rēķina. Tāpēc saķepinātā neodīma magnēta aizsardzība galvenokārt ir vērsta uz tā virsmu. Saķepinātā neodīma magnēta virsmas apstrādi var iedalīt mitrā un sausā procesā. Mitrs process attiecas uz magnētu apstrādātu virsmas aizsargājošu apstrādi tīrā ūdenī vai šķīdumā. Mitrais process ietver fosfātu, galvanizāciju, bezgalvanisko pārklājumu, elektroforēzi, smidzināšanas pārklājumu un iegremdēšanu. Sausais process attiecas uz magnētu apstrādātu virsmas aizsargājošu apstrādi fizikālā vai ķīmiskā procesā bez saskares ar šķīdumu. Sausais process parasti ietver fizikālo tvaiku pārklāšanu (PVD) un ķīmisko tvaiku pārklāšanu (CVD).
Magnetizācija

Lielākā daļa pastāvīgo magnētu tiek magnetizēti pirms to izmantošanas paredzētajam lietojumam. Magnetizācijas process attiecas uz magnētiskā lauka pielietošanu pastāvīgā magnēta orientācijas virzienā un panāktu tehnisko piesātinājumu ar palielinātu ārējā magnētiskā lauka stiprumu. Katram pastāvīgā magnētiskā materiāla veidam ir nepieciešams atšķirīgs magnētiskā lauka stiprums, lai izpildītu tehnisko piesātinājumu magnetizācijas virzienā. Remanence un iekšējā koercivitāte būs mazāka par tām noteiktajām vērtībām, ja vien ārējā magnētiskā lauka stiprums nav zemāks par tehniskā piesātinājuma magnētisko lauku. Pastāvīgo magnētu var iedalīt izotropā un anizotropā tipa atkarībā no tā, vai tam ir viegls magnetizācijas virziens vai nē. Kā anizotrops magnēts ar augstu iekšējo koercivitāti, saķepinātais neodīma magnēts ir jāmagnetizē, izmantojot impulsa magnetizāciju. Kondensators tiks uzlādēts pēc iztaisnošanas, pēc tam kondensatora elektriskā enerģija momentānā izlāde uz magnetizēšanas armatūru. Magnetizējošais armatūra var radīt impulsu magnētisko lauku momentānas spēcīgas strāvas laikā caur to. Tāpēc pastāvīgais magnēts spolē tiks magnetizēts. Uz saķepināta neodīma magnēta var panākt dažādus magnetizācijas modeļus, ja vien tas nav pretrunā ar tā orientācijas virzienu.


