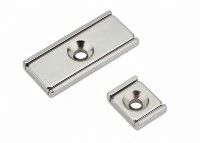

Saķepināto neodīma magnētu apstrāde ir sarežģīta, jo materiāls ir trausls (izturība pret lūzumiem<5 MPa·m½, similar to ceramic) and prone to chipping, cracking, or edge breakage during cutting and grinding. Managing yield rates (the percentage of raw magnet blocks that become usable finished parts) directly impacts your unit cost. A typical slicing yield (from block to plates) is 70-85%; grinding yield (to final dimensions) is 85-95%; overall yield is 60-80% depending on part complexity. This guide explains why NdFeB is difficult to machine, compares diamond wire slicing vs. multi-blade cutting techniques, covers controlling tolerances and surface finish during centerless grinding, and shows how minimizing scrap improves unit cost.
Trausluma faktors: kāpēc NdFeB ir grūti apstrādāt
Saķepināta NdFeB cietība ir 500–600 HV (līdzīgi kā vieglajam tēraudam), bet izturība pret plīsumiem ir tikai 4–6 MPa·m½ (tērauds ir 50–100 MPa·m½). Tas nozīmē, ka materiālam ir zema izturība pret plaisu izplatīšanos: jebkura sprieguma koncentrācija (piem., asa griezēja mala, vibrācija, termiskā izplešanās) izraisa plaisas, kas izplatās pa graudu robežām, izraisot šķelšanos vai pilnīgu lūzumu.
Bieži sastopami apstrādes defekti:
Malu šķelšana: materiāla zudums pie asās malas, parasti 0,1–0,5 mm.
Atslāņošanās: atdalīšanās starp virsmas slāni un beztaras materiālu atlikušā sprieguma dēļ.
Mikro-plaisas: apakšvirsmas plaisas, kas ir neredzamas, bet samazina magnētisko veiktspēju un mehānisko izturību.
Lai iegūtu tīrus griezumus un slīpējumus, mēs izmantojam dimanta abrazīvus instrumentus (asmeņus, riteņus) ar dzesēšanas šķidruma pārplūdi, lai noņemtu siltumu (griešanas zonas temperatūrai jābūt zem 150 grādiem, lai izvairītos no termiskās demagnetizācijas un plaisāšanas). Padeves ātrums ir lēns: 5-20 mm/min griešanai, salīdzinot ar 100-500 mm/min tēraudam.
Dimanta stiepļu griešana pret vairāku-asmeņu griešanas paņēmieniem
Divas galvenās metodes lielu neodīma bloku (piem., 100x100x50mm) sagriešanai plānākās plāksnēs (piem., 5 mm biezās):
Dimanta stieples sagriešana: viena plāna dimanta{0}}piesūcināta stieple (diametrs 0,3–0,5 mm) iet pāri skriemeļiem, nogriežot šauru izgriezumu (0,4–0,6 mm). Vada ātrums: 300-600 m/min, padeves ātrums: 10-30 mm/min. Priekšrocības: minimāls iegriezuma zudums (mazāk materiāla atkritumu), gluda griezuma virsma (Ra 0,8-1,5 μm), zems plaisāšanas risks. Trūkumi: lēna (viena bloka sagriešana var aizņemt 1-2 stundas), augstas stieples izmaksas (20–50 USD par metru, patērē par šķēli).
Vairāku-asmeņu (grupveida) griešana: 20-50 dimanta asmeņu kaudze (1,2–2,0 mm biezi) vienā piegājienā griež vairākas plāksnes. Priekšrocības: ātrs (50 mm bloku var sagriezt 10 plāksnēs 15 minūtēs), zemākas vienas daļas izmaksas lieliem apjomiem. Trūkumi: platāks robs (lielāks materiāla zudums), raupjāka virsma (nepieciešams vairāk slīpēšanas pielaides), lielāks plaisāšanas risks asmeņu vibrācijas dēļ.
| Parametrs | Dimanta stieple (viena) | Vairāki-Blade (banda) |
|---|---|---|
| Kerfa platums (mm) | 0.4-0.6 | 1.2-2.0 |
| Materiāla zudumi uz plāksni (ieskaitot izgriezumu) | 0,8-1,2 mm | 2,0-3,0 mm |
| Virsmas raupjums Ra (μm) pēc griešanas | 0.8-1.5 | 2.0-4.0 |
| Griešanas ātrums (plāksnes stundā) | 1-5 | 20-50 |
| Piemērots apjoms | Prototipi, mazas partijas (mazākas vai vienādas ar 100 gab.) | High-volume production (>500 gab.) |
| Relatīvā raža (materiāls līdz gatavajam produktam) | 75-85% | 60-75% |
| Instrumentu izmaksas par pasūtījumu | Zems (vadu patērējams) | Augsts (ieguldījums asmens komplektā) |
Mūsu standarta pasūtījuma veikšanai mēs izmantojam dimanta stiepli izmēriem, kuru biezums ir mazāks par 20 mm, un grupveida griešanu plāksnēm, kuru biezums pārsniedz 10 mm, kur griezuma zudums ir mazāks.
Pielaides un virsmas apdares kontrole bezcentra slīpēšanas laikā
Pēc sagriešanas plāksnēm ir raupja griezuma virsma. Bezcentra slīpēšana nodrošina detaļas galīgo pielaidi (± 0,05 mm vai labāku) un virsmas apdari (Ra 0,4–0,8 μm lielākajai daļai lietojumu, Ra 0,2 μm precizitātes sensoriem).
Slīpēšanas process:
Rupja malšana: noņem 0,2-0,5 mm vienā piegājienā, padeves ātrums 5-15 mm/min.
Slīpēšanas pabeigšana: vienā piegājienā noņem 0,05-0,10 mm, padeves ātrums 2-5 mm/min.
Dzesēšanas šķidrums: dzesēšanas šķidrums uz eļļas{0}} bāzes (nevis uz ūdens{1}} bāzes), lai novērstu koroziju un uzlabotu virsmas apdari.
Kritiskie parametri, kas ietekmē ražu:
Slīpripas graudi: 120-220 raupjumam, 400-800 apdarei.
Riteņu ātrums: 20-30 m/s (lielāks ātrums palielina karstumu, plaisāšanas risks).
Pārģērbšanās intervāls: lai saglabātu asumu, dimanta ritenis ir jāapstrādā (trued) ik pēc 10-20 daļām.
Noslīpēšanai (malu pārrāvumiem) pēc slīpēšanas mēs izmantojam otu{0}}atskabarošanas mašīnu. Fasādes izmērs: 0,1-0,5 mm (45 grādi). Tas samazina malu šķelšanos montāžas un magnetizācijas laikā.
Kā lūžņu samazināšana uzlabo jūsu vienības izmaksas
Ienesīgums=(gatavo daļu skaits / izmantoto neapstrādāto bloku skaits) × 100%. Katrs metāllūžņos nodotais bloks atspoguļo materiālu izmaksas, kā arī apstrādes darbu. Aprēķina piemērs:
Neapstrādāta NdFeB bloka cena: 40 USD/kg. 1 kg blokam izejmateriāls maksāja = $40.
Šķēles raža: 80% → 0,8kg izmantojamo šķīvju. Slīpēšanas iznākums: 90% → 0,72kg gatavās detaļas.
Kopējā raža: 72% → gatavā materiāla izmaksas=USD 40 / 0.72=USD 55,60/kg.
Ja ražība uzlabojas līdz 85% (izmantojot dimanta stiepli un rūpīgu slīpēšanu), gatavā materiāla cena ir=USD 40 / 0.85=USD 47,06/kg.
Ietaupījumi: USD 8,54/kg jeb 15% no materiāla izmaksām.
Pasūtot 500 kg gatavus magnētus, tas ietaupa 4270 USD. Liela-apjoma pasūtījumiem, investējot dimanta stieples griešanai, tiek nodrošināta atdeve 2–3 pasūtījumu laikā.
Mēs optimizējam ražu, izmantojot:
Minimālā bloka izmēra norādīšana, lai tā atbilstu jūsu daļām ar vismazāko nogriezni.
Izmantojot ūdenī{0}}šķīstošu dzesēšanas šķidrumu ar pret-korozijas piedevām.
Ieviešot-līnijas pārbaudi (izmēru pārbaude ik pēc 10 daļām), lai savlaicīgi konstatētu novirzes.
Pēc-slīpēšanas vizuālā pārbaude ar 10x palielinājumu, lai atklātu mikro-plaisas.

Lai izgatavotu magnētu pēc pasūtījuma, tostarp sagriešanu, slīpēšanu un slīpēšanu, lūdzu, apmeklējiet mūsu uzņēmuma profila lapu vai konkrētas formas produktu lapas mūsu vietnē.
Lai saņemtu ražas aprēķinu un izmaksu sadalījumu atbilstoši pielāgotajiem magnēta izmēriem, nosūtiet mums zīmējumu ar pielaidēm. Mūsu inženieru komanda iesaka visekonomiskāko griešanas metodi un partijas lielumu.
Bieži uzdotie jautājumi
J: Kāds ir minimālais biezums, līdz kuram mēs varam sagriezt neodīma magnēta bloku?
A: minimālais galīgais biezums 0,5 mm saķepinātam NdFeB (N35-N52). Zem 0,5 mm magnēts ir pārāk trausls un slīpēšanas laikā mēdz saplaisāt. Plānākiem magnētiem izmantojiet savienotu vai iesmidzināšanas formā veidotu NdFeB.
J: Vai slīpēšana ietekmē magnētisko veiktspēju?
A: Slīpēšana nedemagnetizē materiālu (ja vien daļa slīpēšanas laikā nepārsniedz 150 grādus, ko mēs novēršam ar dzesēšanas šķidrumu). Tomēr slīpēšanas spriegums var izraisīt mikro-plaisas, kas samazina mehānisko izturību par 10-20%. Mēs iesakām veikt spriedzes mazināšanas atlaidināšanu (200 grādi 2 stundas) pēc slīpēšanas detaļām, kas pakļautas lielai vibrācijai.
J: Kā tīrīt neodīma magnētus pēc slīpēšanas (lai noņemtu eļļu un skaidas)?
A: Mēs izmantojam ultraskaņas tīrīšanu maigā sārmainā mazgāšanas līdzeklī (pH 8-9) pie 50-60 grādiem 15 minūtes, kam seko dejonizēta ūdens skalošana un žāvēšana ar karstu gaisu (80 grādi). Neizmantojiet skābos tīrīšanas līdzekļus, jo tie uzbrūk graudu robežām. Pēc tīrīšanas magnēti nekavējoties pāriet uz pārklājumu (Ni-Cu-Ni vai epoksīdsveķu) 24 stundu laikā, lai novērstu oksidēšanos.